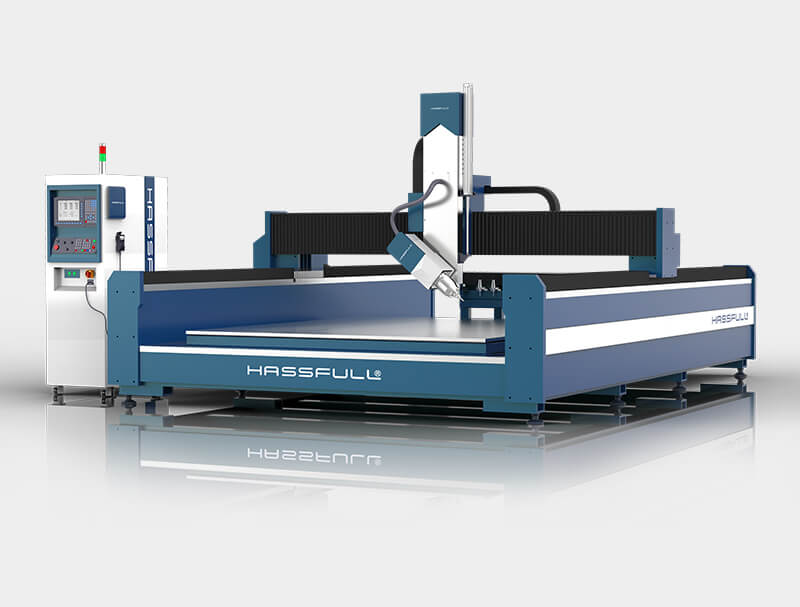
铝加工中心切削时声音太大怎么办呢
铝加工中心切削时声音太大怎么办呢?铝加工中心在铝材切削过程中出现刺耳啸叫、震动轰鸣,大多不是机床硬件故障,而是切削颤振(共振)。共振不仅带来巨大噪音,还会损伤刀具、降低工件表面质量,严重时影响机床导轨、丝杆寿命。哈思孚HASSFULL从刀具、工装、切削参数、刀路、设备检查5个维度,给出降噪减振方案。
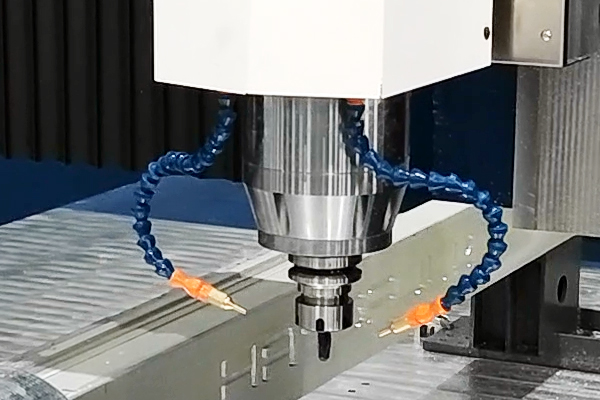
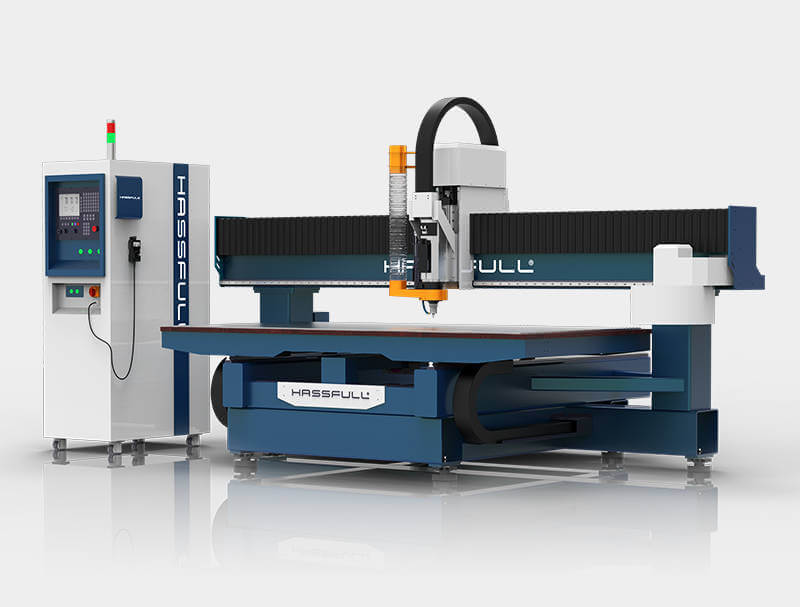
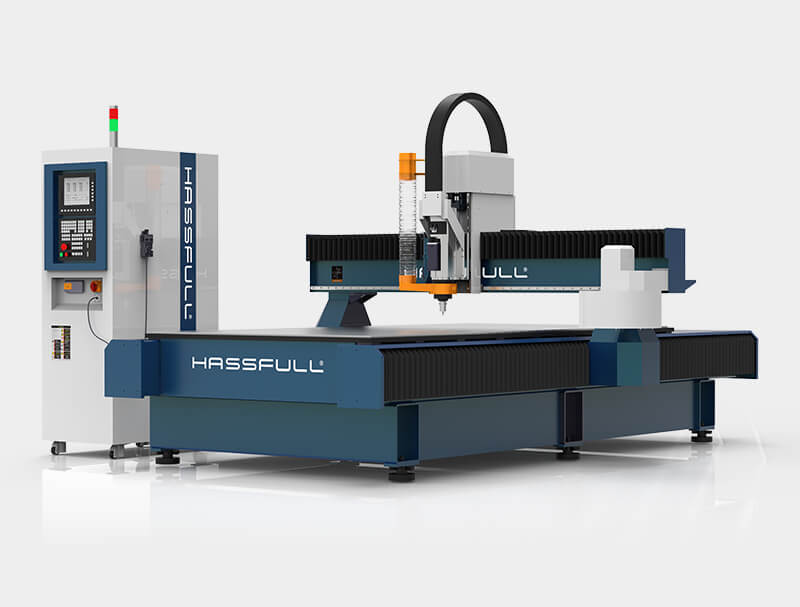
哈思孚HASSFULL加工中心
铝加工中心切削时声音太大怎么办呢?
1、刀具系统优化(优先调整,降噪效果最明显):
(1)刀具选型:
加工铝材优先选用2刃铝专用铣刀,刃口做抛光处理,减少粘铝;容易产生啸叫的工况,可选用不等螺距、变螺旋铣刀,打散共振频率,从根源消除尖锐噪音。尽量避免使用多刃普通铣刀加工铝件。
(2)控制刀具悬伸长度:
刀具伸出夹头的长度越短,刚性越好,振动越小。悬伸尽量控制在刀具直径3倍以内;必须长悬伸加工时,降低切削参数,减少切削负载。
(3)刀柄与动平衡:
定期清洁主轴锥孔、刀柄表面,检查弹簧夹头是否磨损、变形。高速切削铝材,建议对刀柄+刀具整体做动平衡,减少高速旋转带来的振动。
2、工装装夹优化:
工件装夹刚性不足,是薄板、薄壁铝件产生噪音的重要原因。
工件必须压紧,减少加工时的微量弹跳;
薄壁、悬空结构铝件,增加辅助支撑,缩小悬空区域;
工装底座要固定牢靠,避免工装自身共振。
3、切削参数调整,避开共振区间
(1)主轴转速:上下浮动10%~20%测试,找到不产生啸叫的转速区间,避开系统共振点。
(2)切宽切深:减小径向切削宽度;不要设置过小的每齿进给量,进给过低会造成刃口摩擦工件,产生尖锐啸叫。
(3)切削方式:优先使用顺铣;足量加注切削液,防止铝屑粘连在刀刃上,粘刀会持续诱发振动与噪音。
4、刀路策略优化
粗加工推荐采用摆线动态铣削刀路,降低瞬时切削载荷,减少切削冲击,稳定切削过程,抑制振动噪音。减少大宽度一刀切的刀路,避免切削力瞬间波动。
5、机床基础检查
完成以上调整噪音仍很大时,检查机床本身:
(1)机床地脚是否垫实、水平是否校准;
(2)导轨、丝杆间隙是否正常,有无松动;
(3)主轴轴承有无异常磨损。
铝加工切削噪音,优先排查刀具、悬伸、工装,再微调切削参数、优化刀路。做好减振降噪,不仅降低车间噪音,还能延长刀具寿命,提升铝件加工表面光洁度,保护机床传动部件。
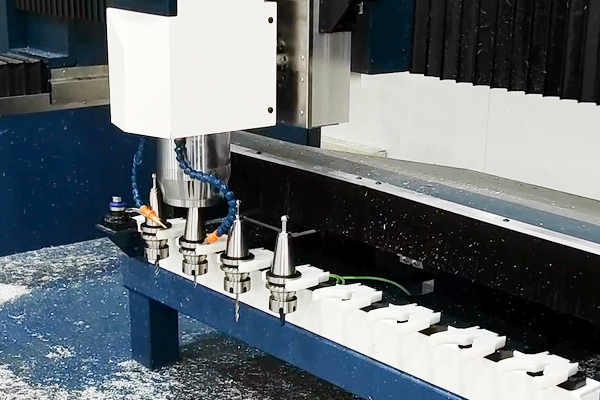
哈思孚HASSFULL加工中心刀库
铝加工中心切削铝材的其他注意要点?
铝材质地软、延展性强,除颤振噪音之外,加工时还容易出现积屑瘤、粘刀、工件变形等问题,这类缺陷往往和切削振动相伴发生。
1、积屑瘤控制
铝件加工极易产生积屑瘤,附着在刀刃上,会破坏工件表面,还会引发间歇性振动。除使用抛光刃口刀具与加注切削液外,切削速度要避开积屑瘤高发区间。
2、铝件热变形控制
切削产生的热量会让铝件受热膨胀,薄板、薄壁件加工完成后容易回弹变形。采用充足冷却、分层切削工艺,减少单次切削产生的热量,降低加工变形风险。
3、排屑管理
铝屑质地偏软,容易缠绕在刀具上,破坏稳定切削状态。选用容屑槽合理的刀具,保障排屑顺畅,避免缠屑带来冲击振动与工件表面划伤。
小提示:减振、防粘刀、控变形,三者是联动的。一套成熟铝加工工艺,需要同时兼顾振动控制、冷却排屑与热变形,才能稳定产出高品质铝件。
铝加工中心切削,噪音(颤振)只是表象。优化工艺,本质是构建稳定的切削系统——机床、刀具、工装、切削参数互相匹配。做好整套工艺管控,不仅降低噪音,还能提升良率、减少耗材成本。